English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
ผู้ผลิตตัวเหนี่ยวนำแบบก้าน 5 วิธีรับประกันความเหนี่ยวนำที่สม่ำเสมอ
การเหนี่ยวนำที่สม่ำเสมอในการผลิตจำนวนมากขึ้นอยู่กับวินัยการผลิต 5 ประการ ได้แก่ การเลือกวัสดุหลัก การพันอัตโนมัติพร้อมการควบคุมแรงดึง การทดสอบความเหนี่ยวนำในสายการผลิตพร้อมฟีดแบ็ค การควบคุมความร้อนและสิ่งแวดล้อม และการควบคุมกระบวนการทางสถิติพร้อมการตรวจสอบ ความแปรผันของตัวเหนี่ยวนำเล็กน้อยจะลดระยะการปรับจูน ประสิทธิภาพของวงจรลดลง และลดผลผลิตลง วิศวกรและทีมจัดซื้อที่ประเมินผู้ผลิตตัวเหนี่ยวนำแบบแท่งต้องเผชิญกับคำถามเชิงปฏิบัติข้อหนึ่ง: เทคนิคและการควบคุมใดที่ยึดความเหนี่ยวนำให้อยู่ในเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้ตลอดการทำงานขนาดใหญ่ สาขาวิชาทั้งห้าด้านล่างนี้ตอบคำถามนั้นโดยตรง โดยแสดงให้เห็นว่าการควบคุมแต่ละอย่างมีส่วนช่วยอะไร และสิ่งใดที่ต้องตรวจสอบในระหว่างการตรวจสอบซัพพลายเออร์
การเลือกวัสดุแกนที่แม่นยำ
การระบุคุณสมบัติแม่เหล็ก
ความเหนี่ยวนำเพิ่มขึ้นตามสัดส่วนโดยตรงกับการซึมผ่านของแม่เหล็ก คอยล์แกนอากาศทำให้เกิดสนามแม่เหล็กอ่อน การใส่วัสดุแม่เหล็กเข้าไปในขดลวดนั้นจะทำให้สนามมีสมาธิและเพิ่มทั้งความเหนี่ยวนำและปัจจัยคิวอย่างมีนัยสำคัญ ความสัมพันธ์ทางกายภาพนี้ทำให้ข้อกำหนดหลักเป็นคันแรกเพื่อความสอดคล้องผู้ผลิตตัวเหนี่ยวนำแบบแท่งที่ควบคุมการซึมผ่านที่แหล่งกำเนิดจะควบคุมการเหนี่ยวนำดาวน์สตรีม
การเลือกใช้วัสดุแกนเหนี่ยวนำจะกำหนดพื้นฐานสำหรับทุกยูนิตที่ตามมา วิศวกรระบุเกรดด้วยช่วงการซึมผ่านที่กำหนดไว้ จากนั้นตรวจสอบเกรดนั้นกับความถี่ในการใช้งานและความต้องการในปัจจุบัน กระบวนการผลิตที่มีความแม่นยำจะคงความแม่นยำของการเหนี่ยวนำไว้ภายในบวกหรือลบยี่สิบเปอร์เซ็นต์ หน้าต่างดังกล่าวขึ้นอยู่กับความสามารถในการซึมผ่านที่มีประสิทธิภาพตลอดขั้นตอนการผลิต การเปลี่ยนวัสดุแกนที่ให้มาจะเคลื่อนขดลวดทุกเส้นในไลน์ไปในคราวเดียว
การทดสอบระดับล็อตก่อนการม้วน
การระบุลักษณะเฉพาะในระดับล็อตจะจับค่าการซึมผ่านก่อนที่สายไฟจะเข้าสู่แกน วัสดุแกนเหนี่ยวนำแต่ละล็อตที่เข้ามาจะผ่านการทดสอบตัวอย่างสำหรับการซึมผ่านและความสม่ำเสมอของมิติ ซัพพลายเออร์จะเปรียบเทียบผลลัพธ์กับการกระจายลักษณะเฉพาะของเกรดนั้น จำนวนมากที่อยู่นอกขอบเขตไม่เคยถึงสถานีที่คดเคี้ยว
ประตูนี้ช่วยปกป้องหน้าต่างความอดทนที่ทำงานหลังจากการทำงาน ระเบียบวินัยเดียวกันนี้ใช้กับตัวเหนี่ยวนำและขดลวดแบบทอรอยด์ โดยที่เกรดแกนจะควบคุมแถบความเหนี่ยวนำที่ทำได้ ข้อมูลล็อตที่จัดทำเป็นเอกสารยังสนับสนุนการตรวจสอบย้อนกลับระหว่างการตรวจสอบซัพพลายเออร์อีกด้วย ผู้ซื้อสามารถขอบันทึกเหล่านี้และยืนยันว่าการควบคุมวัสดุหลักเป็นกระบวนการที่วัดผล ไม่ใช่สมมติฐาน วัสดุแกนกลางที่สม่ำเสมอ ได้รับการตรวจสอบทีละล็อต ช่วยให้สามารถบรรลุกรอบเวลา ±20 เปอร์เซ็นต์ตลอดการวิ่งขนาดใหญ่
การไขลานอัตโนมัติพร้อมระบบควบคุมแรงดึง
จำนวนเทิร์นและความหนาแน่นของขดลวด
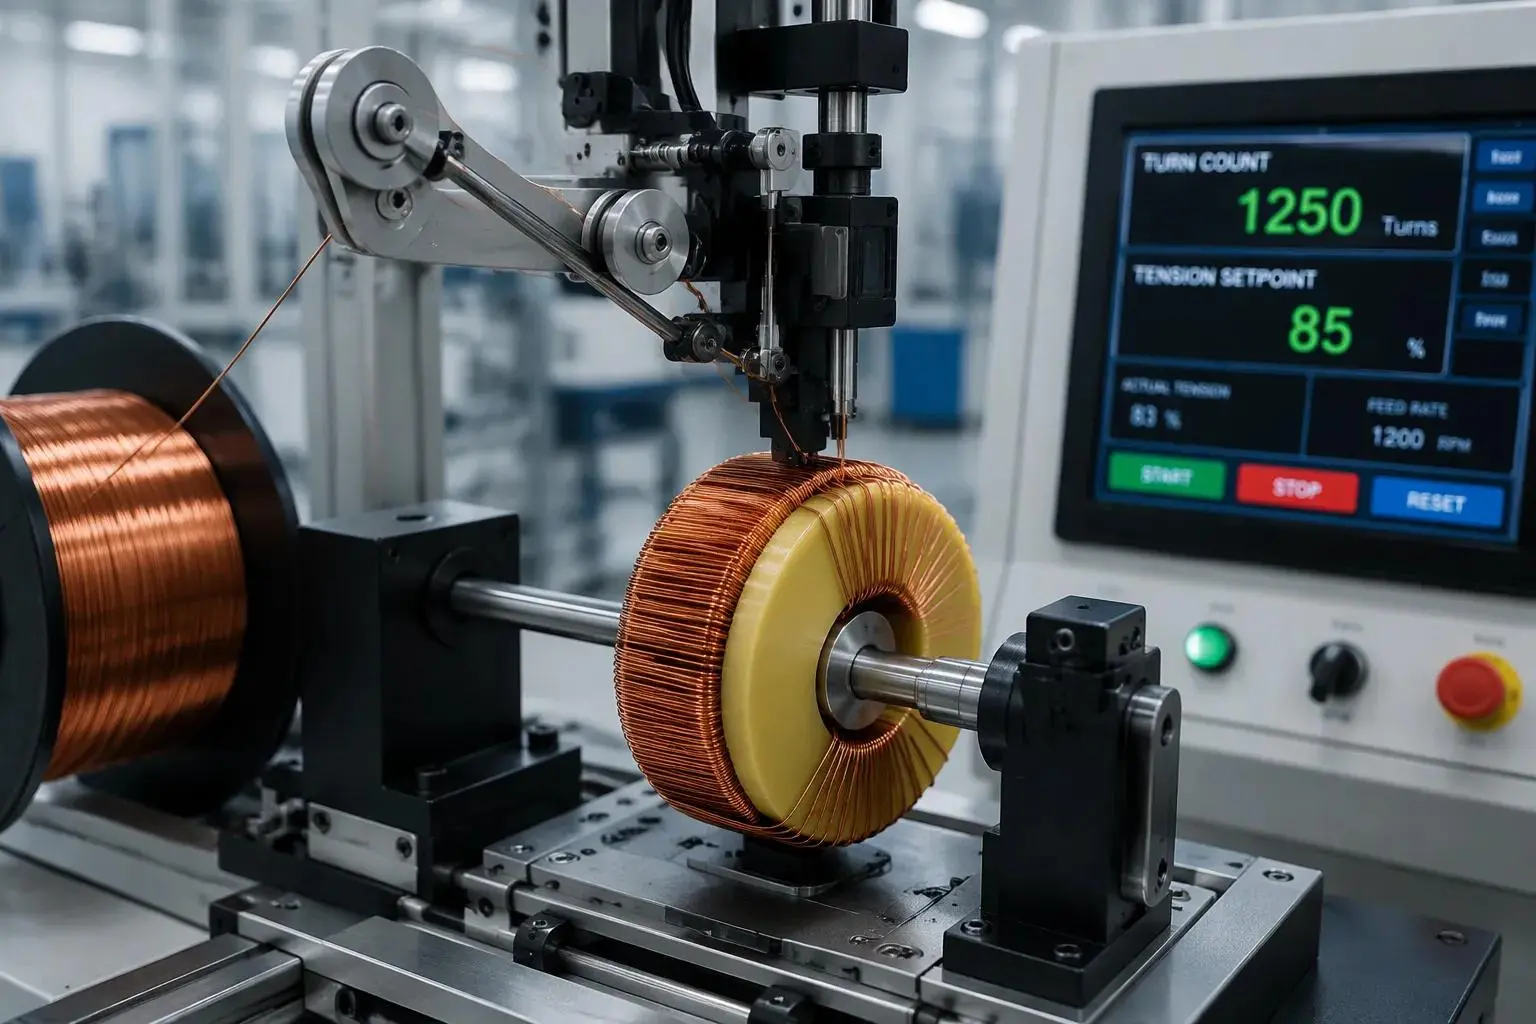
กระบวนการม้วนเป็นขั้นตอนหลักในการผลิตตัวเหนี่ยวนำ โดยจะกำหนดค่าตัวเหนี่ยวนำ ความเสถียรของการเหนี่ยวนำ และประสิทธิภาพโดยรวม เทคนิคการพันขดลวดที่แม่นยำช่วยให้ขนาดของคอยล์สม่ำเสมอในการผลิตปริมาณมาก อุปกรณ์อัตโนมัติจะนับการหมุนของขดลวดและวางเป็นชั้นๆ จำนวนเทิร์นของลวดทองแดงแต่ละเส้นจะต้องตรงกับการออกแบบ เนื่องจากทุกๆ เทิร์นที่เพิ่มเข้ามาจะเสริมกำลังสนามแม่เหล็ก การเลี้ยวที่ผิดตำแหน่งเพียงครั้งเดียวจะเปลี่ยนสนามนั้น ดังนั้นเครื่องจักรจะวางทุกเทิร์นที่ระยะพิทช์เดียวกัน
ความหนาแน่นของการหมุนสม่ำเสมอช่วยลดความแปรปรวนของตัวเหนี่ยวนำในหน่วยต่างๆ ควรหลีกเลี่ยงการทับซ้อนกันของการหมุนในขดลวดชั้นเดียวมากเกินไปเพื่อให้ความเหนี่ยวนำสม่ำเสมอ กระบวนการพันขดลวดที่มีระเบียบวินัยยังช่วยกำหนดจำนวนรอบการพันต่อชั้นด้วย เส้นผ่านศูนย์กลางของเส้นลวดและระยะห่างของชั้นจะเป็นค่าสุดท้าย และเครื่องจะเก็บทั้งสองไว้ภายในสูตรที่ตั้งโปรแกรมไว้ ระเบียบวินัยนี้ซ้อนทับกับการควบคุมกระบวนการตัวเหนี่ยวนำแบบทอรอยด์ โดยที่การกระจายการเลี้ยวและการจัดการความตึงนั้นตอบสนองเป้าหมายความสม่ำเสมอเดียวกัน ตรรกะเดียวกันนี้ใช้กับตัวเหนี่ยวนำและขดลวดแบบทอรอยด์ และกับตัวเหนี่ยวนำและขดลวดแบบทอรอยด์ที่สร้างบนแกนทอรอยด์
ระบบความตึงแบบวงปิด
ความตึงของลวดจะควบคุมความแน่นของขดลวดที่พันบนแกนกลาง ขดลวดที่หลวมจะเปลี่ยนตำแหน่งและเปลี่ยนวงจรแม่เหล็กระบบความตึงแบบวงปิดจะวัดความตึงอย่างต่อเนื่องและปรับตามเวลาจริง นักเต้นเชิงกล เครื่องป้อนที่ขับเคลื่อนด้วยเซอร์โว และโหลดเซลล์ต่างจับลวดไว้ที่ชุดดึง ตัวควบคุมจะเปรียบเทียบการอ่านแต่ละครั้งกับค่าที่ตั้งไว้และแก้ไขมอเตอร์ ความตึงที่ควบคุมได้ทำให้ทุกยูนิตอยู่ใกล้กับค่าความเหนี่ยวนำเป้าหมาย
การควบคุมเหล่านี้ยังสนับสนุนกระบวนการตัวเหนี่ยวนำแบบทอรอยด์ และทำหน้าที่ตัวเหนี่ยวนำและขดลวดแบบทอรอยด์ในลักษณะเดียวกัน ความตึงที่มั่นคงช่วยรักษารูปทรงของขดลวดผ่านการจัดการและการเติม การควบคุมความตึงทำให้กระบวนการม้วนเสร็จสมบูรณ์ บันทึกความตึงเครียดที่จัดทำเป็นเอกสารจะช่วยให้ผู้ตรวจสอบบันทึกค่าที่ตั้งไว้และช่วงที่วัดได้สำหรับการวิ่งแต่ละครั้ง ผลลัพธ์ที่ได้คือประสิทธิภาพที่สามารถทำซ้ำได้ตลอดการดำเนินการผลิตทั้งหมด
การทดสอบตัวเหนี่ยวนำและผลป้อนกลับในบรรทัด
จับดริฟท์ที่ Winding Station
การวัดแบบอินไลน์จะจับการเบี่ยงเบนของตัวเหนี่ยวนำก่อนที่ชิ้นส่วนจะออกจากสถานีขดลวด หัวทดสอบเฉพาะจะอ่านคอยล์ที่เสร็จแล้วแต่ละอันขณะออกจากเครื่อง ผู้ปฏิบัติงานเห็นผลทันทีในขณะที่ชิ้นส่วนยังอยู่ในมือ การตรวจสอบการเหนี่ยวนำตั้งแต่เนิ่นๆ นี้จะหยุดการทำงานแบบดริฟท์จากการสร้างยูนิตที่ไม่ยอมรับค่าเผื่อเต็มชุด
การทดสอบฟิกซ์เจอร์ต้องคำนึงถึงตำแหน่งคอยล์บนแกนด้วย การเลื่อนขดลวดไปตามแกนเฟอร์ไรต์จะเปลี่ยนความเหนี่ยวนำ ซึ่งเป็นหลักการเดียวกับที่ใช้ในการปรับเสาอากาศวิทยุ AM อุปกรณ์จับยึดที่วางชิ้นส่วนไว้ที่จุดอ้างอิงคงที่จะลบตัวแปรนั้นออก การวัดจะสะท้อนถึงตัวคอยล์เอง ไม่ใช่ตำแหน่งที่ผู้ปฏิบัติงานวางไว้ ฟิกซ์เจอร์ที่มีความเสถียรช่วยให้การอ่านค่าเชื่อมโยงกับระดับตัวเหนี่ยวนำเป้าหมายสำหรับทุกยูนิต
การปิดลูปคำติชม
การวัดจะป้อนกลับเข้าไปในพารามิเตอร์การพัน ดังนั้นการแก้ไขจะเกิดขึ้นในระหว่างการวิ่งแทนที่จะเกิดขึ้นหลังจากนั้น เมื่อการอ่านมีแนวโน้มสูงหรือต่ำ ตัวควบคุมจะปรับจำนวนรอบหรือความตึงในส่วนต่อๆ ไป สายการผลิตจะกลับสู่ค่าความเหนี่ยวนำเป้าหมายโดยไม่หยุดการผลิตหรือทำให้แบตช์เสียหาย
หลักการป้อนกลับแบบเดียวกันนี้ใช้กับการทดสอบตัวเหนี่ยวนำและขดลวดแบบวงแหวน โดยที่รูปทรงของขดลวดจะควบคุมการเหนี่ยวนำขั้นสุดท้ายด้วย การกระจายการหมุนบนแกนทอรอยด์จะเปลี่ยนค่าตัวเหนี่ยวนำสุดท้าย ดังนั้นการวนซ้ำจะแก้ไขรูปทรงเช่นเดียวกับการแก้ไขขดลวดของแกน บันทึกการวัดที่จัดทำเป็นเอกสารจะให้หลักฐานแก่ผู้ตรวจสอบว่าวงจรปิดในทุกการดำเนินการ
การชดเชยความร้อนและการควบคุมสิ่งแวดล้อม
การจัดการผลกระทบจากอุณหภูมิ
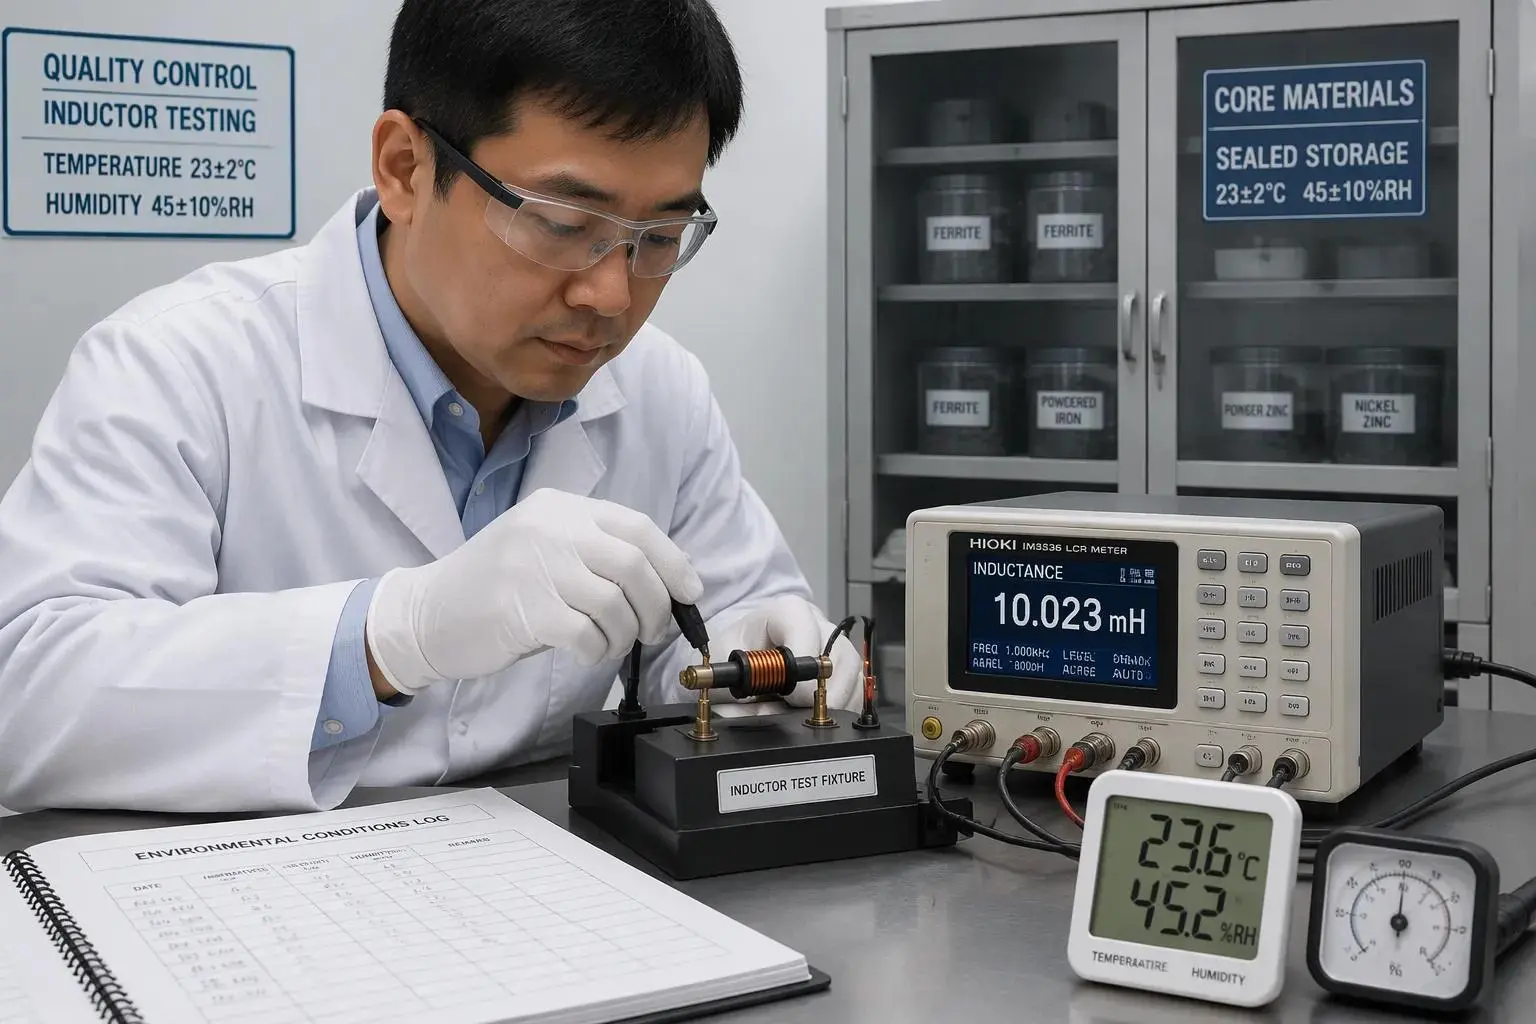
อุณหภูมิเปลี่ยนการซึมผ่านของแม่เหล็ก และการเหนี่ยวนำจะเป็นไปตามการเปลี่ยนแปลงนั้น วัสดุแกนกลางที่ทำงานได้ดีที่อุณหภูมิห้องสามารถลอยไปมาได้เมื่อขดลวดร้อนขึ้นระหว่างการทำงาน ผู้ผลิตแก้ไขปัญหานี้โดยการเลือกเกรดวัสดุแกนกลางที่มีความสามารถในการซึมผ่านที่เสถียรตลอดช่วงอุณหภูมิที่กำหนด พวกเขายังเลือกตัวเหนี่ยวนำที่ได้รับการจัดอันดับให้มีความทนทานต่อความร้อนสูง อัตราดังกล่าวรองรับค่าตัวเหนี่ยวนำที่สม่ำเสมอ การสูญเสียสนามแม่เหล็กน้อยที่สุด และความเสถียรในการทำงานในระยะยาว
การชดเชยความร้อนขยายไปถึงพื้นที่การผลิตสถานีคดเคี้ยวและสถานีทดสอบทำงานที่อุณหภูมิที่ควบคุม ดังนั้นการวัดจะสะท้อนถึงชิ้นส่วนมากกว่าห้อง การอ่านค่าทดสอบที่อ่านในบริเวณตอนเช้าที่อากาศหนาวเย็น และการอ่านค่าอีกครั้งในบริเวณที่อากาศอบอุ่นในช่วงบ่ายอาจแตกต่างกันด้วยเหตุผลที่ไม่เกี่ยวข้องกับคอยล์ การคงอุณหภูมิของสถานีให้คงที่จะลบตัวแปรนั้นออกไป ตรรกะเดียวกันนี้ใช้กับตัวเหนี่ยวนำและขดลวดแบบทอรอยด์ โดยที่อุณหภูมิแกนส่งผลต่อการอ่านค่าความเหนี่ยวนำขั้นสุดท้ายเช่นเดียวกับที่ทำบนแกน
การควบคุมความชื้นและการจัดการ
ความชื้นและสภาวะการจัดการระหว่างการผลิตยังส่งผลต่อแกนของบาดแผลด้วย การดูดซับความชื้นสามารถเปลี่ยนคุณสมบัติที่มีประสิทธิผลของวัสดุแกนกลางได้ และการจัดการอย่างสมบุกสมบันสามารถเปลี่ยนตำแหน่งการหมุนบนคอยล์สำเร็จรูปได้ เอฟเฟกต์ทั้งสองจะเคลื่อนตัวเหนี่ยวนำออกจากเป้าหมาย การควบคุมสิ่งแวดล้อมที่สถานีขดลวดและสถานีทดสอบจะปกป้องช่วงพิกัดความเผื่อจากอิทธิพลเหล่านี้
การควบคุมในทางปฏิบัติ ได้แก่ การตรวจสอบความชื้น การจัดเก็บที่ปิดผนึกสำหรับวัสดุแกนกลางที่ละเอียดอ่อน และขั้นตอนการจัดการที่กำหนดไว้ในแต่ละสถานี ผู้ปฏิบัติงานใช้อุปกรณ์จับยึดแทนการใช้มือเปล่าในการเคลื่อนย้ายคอยล์ที่เสร็จแล้ว ขั้นตอนเหล่านี้ทำให้ความสามารถในการซึมผ่านของแม่เหล็กของแต่ละแกนมีความเสถียรตั้งแต่การตรวจสอบที่เข้ามาจนถึงการทดสอบขั้นสุดท้าย ระเบียบวินัยส่งต่อไปยังตัวเหนี่ยวนำและขดลวดแบบทอรอยด์ ซึ่งการจัดการและการควบคุมความชื้นจะปกป้องเป้าหมายความสม่ำเสมอเดียวกัน บันทึกสิ่งแวดล้อมที่เป็นเอกสารช่วยให้ผู้ตรวจสอบบันทึกสภาวะของสถานีได้อย่างชัดเจนระหว่างการดำเนินการผลิตแต่ละครั้ง
การควบคุมและการตรวจสอบกระบวนการทางสถิติ
แผนภูมิ SPC สำหรับการตรวจหาตั้งแต่เนิ่นๆ
แผนภูมิควบคุมกระบวนการทางสถิติจะติดตามการวัดค่าความเหนี่ยวนำตลอดการดำเนินการผลิต แต่ละจุดที่ลงจุดแสดงถึงหน่วยที่ทดสอบ และแผนภูมิจะแสดงแนวโน้มในขณะที่การดำเนินการดำเนินไป การเคลื่อนตัวขึ้นอย่างช้าๆ จะปรากฏเป็นเส้นขึ้นยาวก่อนที่ชิ้นส่วนใดชิ้นส่วนหนึ่งจะพัง ผู้ปฏิบัติงานจับการดริฟท์นั้นตั้งแต่เนิ่นๆ และแก้ไขก่อนที่จะกลายเป็นเศษซาก การเตือนล่วงหน้านี้ช่วยปกป้องกรอบเวลาพิกัดความเผื่อและลดของเสียในการผลิตขนาดใหญ่
ขีดจำกัดการควบคุมมาจากความสามารถของกระบวนการที่โดดเด่น ไม่ใช่จากการคาดเดา ผู้ผลิตศึกษาการทำงานที่เสถียร วัดค่าการแพร่กระจายตามธรรมชาติของค่าตัวเหนี่ยวนำ และกำหนดขีดจำกัดเกี่ยวกับการแพร่กระจายนั้น จุดภายในขีดจำกัดแสดงกระบวนการที่อยู่ในการควบคุม คะแนนที่อยู่นอกขอบเขตทำให้เกิดการสอบสวน ผู้ผลิตตัวเหนี่ยวนำ แบบแท่งที่สร้างขีดจำกัดจากข้อมูลความสามารถที่แท้จริงทำให้ผู้ตรวจสอบมีพื้นฐานในการป้องกันสำหรับการตัดสินใจทุกครั้งในสายการผลิต
การสุ่มตัวอย่างล็อตและการตรวจสอบขั้นสุดท้าย
การสุ่มตัวอย่างล็อตและการตรวจสอบการเหนี่ยวนำขั้นสุดท้ายจะสร้างชั้นการตรวจสอบสุดท้าย ตัวอย่างที่ดึงมาจากแต่ละล็อตต้องผ่านการวัดเทียบกับการกระจายตัวแบบเฉพาะ การตรวจสอบยืนยันว่าหน่วยที่จัดส่งตรงกับการกระจายสินค้าที่กระบวนการสร้างขึ้นเพื่อผลิต ขั้นตอนนี้ไม่ต้องอาศัยการตรวจสอบจุดสิ้นสุดบรรทัดเดียว โดยจะตรวจสอบล็อตทั้งหมดเทียบกับบันทึกทางสถิติ
ระเบียบวินัยในการตรวจสอบเดียวกันนี้ใช้กับตัวเหนี่ยวนำแบบทอรอยด์และขดลวดโดยที่รูปทรงของขดลวดจะควบคุมการเหนี่ยวนำขั้นสุดท้าย ผู้ตรวจสอบจะเปรียบเทียบผลลัพธ์ตัวอย่างกับการกระจายตัวของแกนทอรอยด์ และทำเครื่องหมายล็อตใดๆ ที่ตกอยู่ด้านนอก บันทึกการตรวจสอบที่จัดทำเป็นเอกสารทำให้ห่วงโซ่การประกันคุณภาพตัวเหนี่ยวนำสมบูรณ์ ผู้ซื้อสามารถตรวจสอบบันทึกเหล่านี้และยืนยันว่าทุกล็อตที่จัดส่งตรงกับค่าตัวเหนี่ยวนำเป้าหมายและการกระจายลักษณะเฉพาะ
ตัวควบคุมทั้งห้ามีความสม่ำเสมอในการเหนี่ยวนำตั้งแต่การออกแบบจนถึงการจัดส่ง การเลือกวัสดุแกนกลางจะกำหนดเส้นฐานแม่เหล็ก การขึ้นลานอัตโนมัติพร้อมการควบคุมแรงดึงแก้ไขรูปทรงของคอยล์ การทดสอบในสายการผลิตพร้อมผลป้อนกลับแก้ไขการเคลื่อนตัวภายในการทำงาน การควบคุมความร้อนและสิ่งแวดล้อมช่วยปกป้องกรอบเวลาความคลาดเคลื่อน และการควบคุมกระบวนการทางสถิติพร้อมการตรวจสอบตรวจสอบทุกล็อต ไม่มีขั้นตอนเดียวที่จะมอบประสิทธิภาพที่สม่ำเสมอเพียงอย่างเดียว ผู้ผลิตตัวเหนี่ยวนำแบบแท่งที่มีความสามารถจะเลเยอร์ทั้งหมดห้าชั้น ดังนั้นแต่ละคนจะจับสิ่งที่คนอื่นพลาดไป วิศวกรและผู้เชี่ยวชาญด้านการจัดซื้อควรขอข้อมูลหลักระดับล็อต บันทึกความตึงเครียด บันทึกการวัดในบรรทัด บันทึกสภาพแวดล้อมของสถานี และแผนภูมิ SPC ที่สร้างจากความสามารถเฉพาะตัวจากซัพพลายเออร์ ผู้ผลิตตัวเหนี่ยวนำแบบแท่งที่ใช้บันทึกเหล่านี้ร่วมกันแสดงให้เห็นถึงการควบคุมการเหนี่ยวนำตลอดเส้นทางขนาดใหญ่