English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
ผู้ผลิตตัวเหนี่ยวนำโหมดร่วมรักษา EMI ให้แข็งแกร่งได้อย่างไร
ผู้ผลิตตัวเหนี่ยวนำโหมดทั่วไปรักษาการรบกวนทางแม่เหล็กไฟฟ้าให้แข็งแกร่งผ่านการควบคุมหลักสามประการ: ความตึงของการขึ้นลานที่แม่นยำ เครื่องจักรการขึ้นลานอัตโนมัติ และการทดสอบล็อตที่เข้มงวด ขดลวดที่สมดุลและทำซ้ำได้จะรักษาเส้นโค้งอิมพีแดนซ์ และเส้นโค้งนั้นจะช่วยลดเสียงรบกวน ข้อผิดพลาดด้านแรงดึงหรือการเลี้ยวที่ไม่สม่ำเสมอจะเปลี่ยนความจุของปรสิตและการเหนี่ยวนำการรั่วไหล ดังนั้นชิ้นส่วนจึงไม่ตรงกับเป้าหมายการออกแบบอีกต่อไป ไลน์อัตโนมัติจะยึดแต่ละคอยล์ให้มีรูปทรงเดียวกัน และการทดสอบล็อตจะยืนยันผลลัพธ์ก่อนจัดส่ง การควบคุมเหล่านี้ร่วมกันเปลี่ยนต้นแบบที่ดีให้กลายเป็นชิ้นส่วนการผลิตที่เชื่อถือได้
เหตุใดความสม่ำเสมอของขดลวดจึงขับเคลื่อนการกรอง EMI
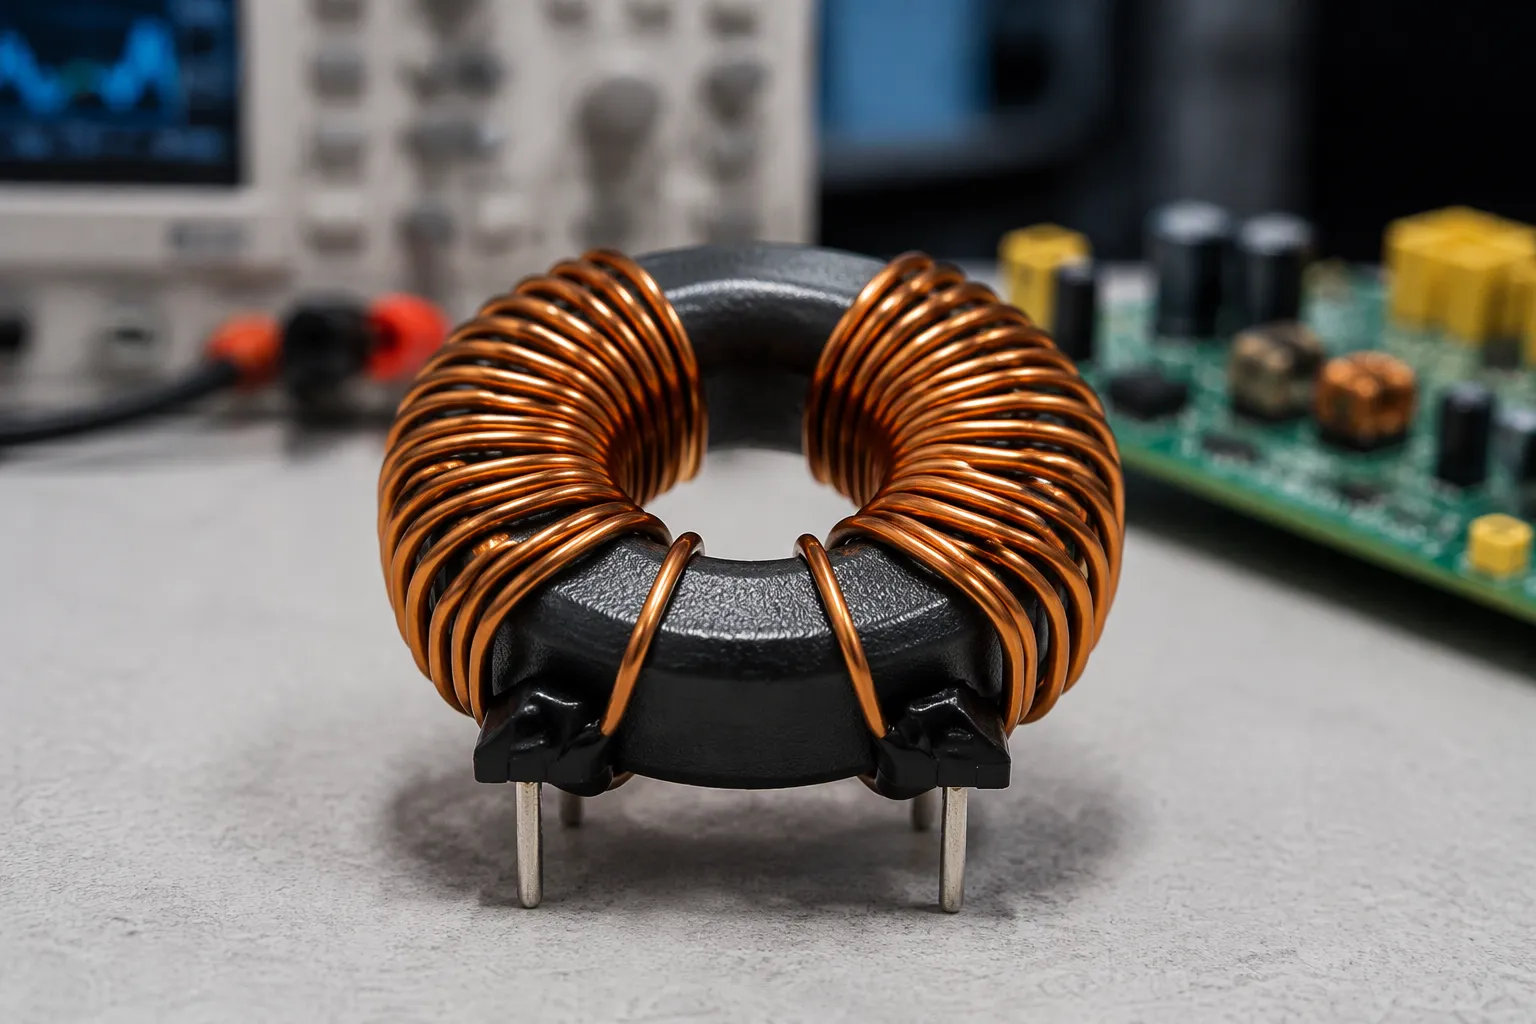
Common Mode Choke แยกเสียงรบกวนอย่างไร
โช้คโหมดทั่วไปทำงานเป็นเกทแบบเลือกความถี่ โดยนำเสนอความต้านทานต่ำต่อสัญญาณการทำงานในโหมดดิฟเฟอเรนเชียล และความต้านทานสูงต่อกระแสสัญญาณรบกวนในโหมดทั่วไป กระแสสัญญาณไหลในทิศทางตรงกันข้ามผ่านขดลวดทั้งสอง ดังนั้นสนามแม่เหล็กจึงหักล้างและชิ้นส่วนดูเกือบโปร่งใส กระแสสัญญาณรบกวนจะไหลไปในทิศทางเดียวกันบนทั้งสองสาย ดังนั้นฟิลด์จึงเพิ่มและส่วนหนึ่งจะปิดกั้นเส้นทาง พฤติกรรมที่เลือกสรรนี้เป็นหัวใจสำคัญของการกรองอีเอ็มไอ
ขดลวดควบคู่ที่สมดุลบนแกนเดียวทำให้การแยกเป็นไปได้ การเชื่อมต่อแม่เหล็กที่แน่นหนาระหว่างขดลวดทั้งสองทำให้เส้นทางดิฟเฟอเรนเชียลสะอาดและตัวต้านทานเส้นทางโหมดทั่วไป โช้คโหมดทั่วไปที่ทำมาอย่างดีจึงส่งผ่านพลังงานและข้อมูลในขณะที่กรองสัญญาณรบกวนจากโหมดทั่วไปออกไป เส้นโค้งอิมพีแดนซ์ในโหมดทั่วไปจะกำหนดว่าชิ้นส่วนทำงานได้ดีเพียงใดในความถี่ และการจัดเรียงขดลวดจะกำหนดเส้นโค้งนั้น
การเปลี่ยนแปลงของขดลวดทำให้การกรอง EMI อ่อนแอลงอย่างไร
การเปลี่ยนแปลงกระบวนการขนาดเล็กจะย้ายกราฟอิมพีแดนซ์ออกจากเป้าหมายการออกแบบ ระยะห่างของการหมุนจะเปลี่ยนความจุของปรสิตระหว่างเลเยอร์ ความตึงของลวดจะเปลี่ยนความแน่นของคอยล์กับแกน ตำแหน่งที่คดเคี้ยวเปลี่ยนฟลักซ์การรั่วไหล การเปลี่ยนแปลงแต่ละครั้งจะเปลี่ยนความเหนี่ยวนำของขดลวดและความต้านทานของขดลวด และการตอบสนองความถี่จะลอยไปตามการเปลี่ยนแปลงเหล่านั้น
คอยล์ที่ไม่สม่ำเสมอทำให้ความแตกต่างระหว่างเส้นทางเสียงทั้งสองนั้นเบลอ การคัปปลิ้งอ่อนลง สัญญาณดิฟเฟอเรนเชียลจะเห็นอิมพีแดนซ์มากขึ้น และสัญญาณรบกวนในโหมดทั่วไปจะเห็นน้อยลง ชิ้นส่วนยังคงใช้งานได้ แต่การปราบปราม emi นั้นยังไม่เพียงพอจากจุดประสงค์การออกแบบ ความเหนี่ยวนำโหมดร่วมจะลดลงที่ปลายสูงของแบนด์ ซึ่งเป็นจุดที่การออกแบบจำนวนมากต้องการการลดทอนมากที่สุด
การแปรผันแบบหน่วยต่อหน่วยทำให้สิ่งนี้กลายเป็นปัญหาด้านการผลิต ล็อตหนึ่งอาจผ่านการดำเนินการตามมาตรฐาน EMC ในขณะที่ล็อตถัดไปล้มเหลวในการตั้งค่าการทดสอบเดียวกัน จากนั้นวิศวกรต้องเผชิญกับการทำงานซ้ำ การทดสอบซ้ำ และบันทึกกำหนดการ ประสิทธิภาพของสนามไฟฟ้าไม่สามารถคาดเดาได้ เนื่องจากกระแสโหมดทั่วไปที่ส่วนที่ดีจะปิดกั้นจะเดินทางเข้าสู่ระบบต่อไป ขดลวดที่สม่ำเสมอช่วยปกป้องการตอบสนองความถี่ และการตอบสนองความถี่ที่เสถียรช่วยปกป้องประสิทธิภาพการรบกวนทางแม่เหล็กไฟฟ้าในทุกยูนิตที่จัดส่ง
ผู้ผลิตตัวเหนี่ยวนำโหมดร่วมควบคุมการคดเคี้ยวอย่างไร
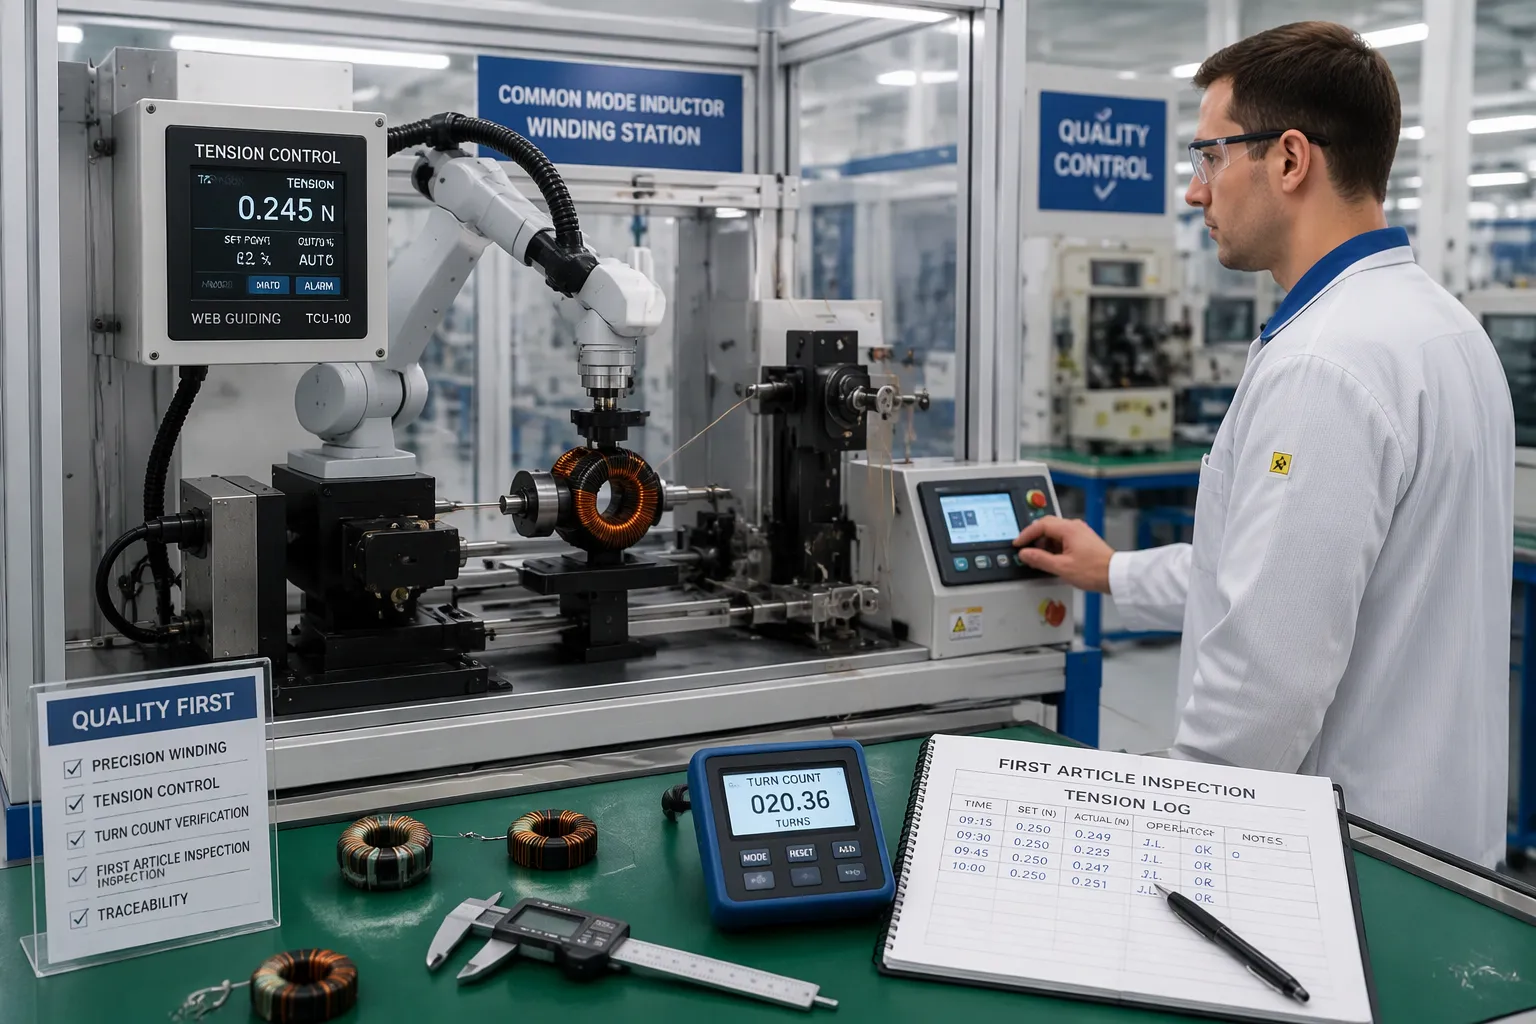
การควบคุมการม้วนและแรงดึงอัตโนมัติ
เครื่องม้วนอัตโนมัติขึ้นรูปและวางลวดทองแดงแบนด้วยความแม่นยำสูง เครื่องจักรจะควบคุมการจัดเรียงขดลวดทีละรอบ ดังนั้นแต่ละคอยล์จึงมีรูปทรงเดียวกันกับครั้งสุดท้าย รูปทรงของคอยล์ที่สม่ำเสมอทำให้เกิดประสิทธิภาพทางไฟฟ้าที่ทำซ้ำได้ และประสิทธิภาพที่ทำซ้ำได้จะรักษาเส้นโค้งอิมพีแดนซ์ไว้บนเป้าหมายผู้ผลิตตัวเหนี่ยวนำโหมดทั่วไปลงทุนในอุปกรณ์นี้เนื่องจากการพันแบบแมนนวลไม่สามารถรักษาวินัยแบบเดียวกันในหลายพันยูนิตได้
การควบคุมความตึงแบบวงปิดจะรักษาความตึงของลวดไว้ภายในหน้าต่างที่คับแคบตลอดกระบวนการม้วน ระบบจะวัดความตึงอย่างต่อเนื่องและแก้ไขการป้อนก่อนที่สายไฟจะหลวมหรือยืดเกินไป ขดลวดหลวมช่วยลดการมีเพศสัมพันธ์แม่เหล็กระหว่างขดลวดคู่และเพิ่มความต้านทานของขดลวด ลวดที่ยืดมากเกินไปจะเน้นฉนวนและเลื่อนตำแหน่งขดลวดไปทางแกน ข้อผิดพลาดใดๆ จะทำให้การกรอง emi อ่อนแอลง ดังนั้นหน้าต่างความตึงจึงปกป้องทั้งความน่าเชื่อถือและการลดเสียงรบกวน
เจ้าหน้าที่ปฏิบัติงานที่มีทักษะจะจัดเตรียมการวิ่งแต่ละครั้งและติดตามสาย พวกเขาโหลดสายไฟที่ถูกต้อง ยืนยันโปรแกรม และดูคอยล์แรกอย่างใกล้ชิด เครื่องจัดการการทำซ้ำ ผู้คนจัดการกับการตัดสิน การแบ่งส่วนแรงงานนี้ทำให้เทคนิคการพันของขดลวดมีความเสถียรตั้งแต่กะหนึ่งไปอีกกะหนึ่งและจากล็อตหนึ่งไปอีกล็อตหนึ่ง
ความสม่ำเสมอของแบทช์และการตรวจสอบระหว่างดำเนินการ
การตรวจสอบเกิดขึ้นหลายจุดในระหว่างการผลิต เมื่อเริ่มต้นสายการผลิต การตรวจสอบบทความแรกจะยืนยันจำนวนรอบ รูปแบบการพัน และการตั้งค่าความตึงก่อนที่การทำงานจะดำเนินต่อไป จากนั้นผู้ปฏิบัติงานจะตรวจสอบจำนวนรอบตามช่วงเวลาที่กำหนด และบันทึกการอ่านค่าความตึงเทียบกับหน้าต่างที่ได้รับอนุมัติ บันทึกเหล่านี้สร้างประวัติที่ติดตามได้สำหรับทุกชุด
การควบคุมกระบวนการทางสถิติจะตรวจสอบพารามิเตอร์การพันเมื่อเวลาผ่านไป ทีมงานวางแผนความตึงเครียด จำนวนเทิร์น และการอ่านที่เกี่ยวข้อง จากนั้นคอยจับตาดูแนวโน้มแทนที่จะรอความล้มเหลว การเบี่ยงเบนไปอย่างช้าๆ จะทำให้เกิดการแก้ไขก่อนที่จะกลายเป็นข้อบกพร่อง ระเบียบวินัยนี้จะปกป้องประสิทธิภาพผลผลิตและการรบกวนทางแม่เหล็กไฟฟ้าในเวลาเดียวกัน และผู้ให้บริการ EMS จะชั่งน้ำหนักทั้งสองอย่างเมื่อเลือกซัพพลายเออร์
ความสม่ำเสมอของแบทช์ยังรองรับการกำหนดค่าการพันที่ปรับให้เหมาะสมที่สุด เมื่อกระบวนการดำเนินไปอย่างมั่นคง วิศวกรจะสามารถปรับการจัดเรียงขดลวดเพื่อให้ตอบสนองความถี่เป้าหมายได้ และเชื่อมั่นว่าการผลิตจะทำซ้ำได้ เทคนิคการพันขดลวดที่มีความเสถียรช่วยลดการสูญเสียการพันและช่วยให้สามารถคาดการณ์การสูญเสียการพันและการพันของแกนได้ตลอดการวิ่ง ผู้ผลิตตัวเหนี่ยวนำโหมดทั่วไปที่ตรวจสอบข้อมูลนี้เป็นประจำจะตรวจพบปัญหาตั้งแต่เนิ่นๆ และการแก้ไขตั้งแต่เนิ่นๆ มีค่าใช้จ่ายน้อยกว่าล็อตที่ล้มเหลวมาก
ผู้ซื้อควรถือว่าความสอดคล้องของแบทช์เป็นคำถามในการจัดหา ไม่ใช่เชิงอรรถทางเทคนิค ซัพพลายเออร์ที่มีข้อมูลความตึงเครียดที่บันทึกไว้และแผนภูมิควบคุมที่ได้รับการตรวจสอบแล้ว แสดงให้เห็นการควบคุมโช้คโหมดทั่วไป การควบคุมนั้นเป็นสิ่งที่แยกสัญญาแค็ตตาล็อกออกจากชิ้นส่วนที่จัดส่ง
การตรวจสอบประสิทธิภาพ EMI ในโช้คโหมดทั่วไป
การทดสอบความต้านทานและการสูญเสียการแทรก
การทดสอบพิสูจน์ให้เห็นว่าจุดประสงค์การออกแบบยังคงอยู่กับการผลิต วิศวกรกวาดล้างอิมพีแดนซ์ข้ามความถี่ และเปรียบเทียบแต่ละล็อตกับกราฟการออกแบบที่ได้รับอนุมัติ เส้นโค้งที่ตรงกันช่วยยืนยันว่าชิ้นส่วนจะระงับสัญญาณรบกวนในโหมดทั่วไปตามที่ตั้งใจไว้ การวัดการสูญเสียการแทรกดำเนินต่อไปอีก โดยแสดงหลักฐานโดยตรงของการลดทอนอีเอ็มในวงจรที่มีกระแสไฟฟ้า การทดสอบทั้งสองนี้ร่วมกันแสดงให้เห็นว่าโช้กโหมดทั่วไปยังคงทำงานหลังจากการพัน การประกอบ และการจัดการหรือไม่
การทดสอบการปฏิบัติตามข้อกำหนดกับ CISPR และ FCC จะจำกัดผลลัพธ์ให้อยู่ในมาตรฐานที่เป็นที่ยอมรับ การออกแบบกระแสไฟสูงมักมุ่งเป้าหมายไปที่การลดทอนสัญญาณอีเอ็มไอที่สม่ำเสมอประมาณ 20 กิโลเฮิรตซ์ ซึ่งการสลับสัญญาณรบกวนจะเข้มข้น การตอบสนองอิมพีแดนซ์ที่เสถียรทั่วทั้งย่านความถี่มีความสำคัญมากกว่าค่าพีคค่าเดียว เมื่อการตอบสนองความถี่คงที่และคาดเดาได้ การกรองสัญญาณรบกวนในโหมดทั่วไปออกจะกลายเป็นความแน่นอนในการออกแบบมากกว่าความหวัง
สิ่งที่ต้องถามผู้ผลิตตัวเหนี่ยวนำโหมดทั่วไป
ผู้ซื้อควรตรวจสอบกระบวนการ ไม่ใช่แค่เอกสารข้อมูล สอบถามว่าสายการผลิตมีความทนทานต่อแรงดึงเท่าใด และทีมงานตรวจสอบข้อมูล SPC บ่อยเพียงใด สอบถามว่าซัพพลายเออร์แบ่งปันข้อมูลการทดสอบระดับล็อตกับการจัดส่งแต่ละครั้งหรือไม่ คำตอบเหล่านี้แสดงให้เห็นว่าผู้ผลิตตัวเหนี่ยวนำโหมดทั่วไปควบคุมความต้านทานของขดลวดและการตอบสนองความถี่จากชุดหนึ่งไปอีกชุดหนึ่ง ได้อย่างไร
ขอกราฟอิมพีแดนซ์และรายงานการสูญเสียการแทรกสำหรับหมายเลขชิ้นส่วนเฉพาะ ข้อมูลแค็ตตาล็อกทั่วไปบอกเพียงเล็กน้อยเกี่ยวกับโช้คโหมดทั่วไปที่เกิดขึ้นจริงในกล่อง ซัพพลายเออร์ที่มั่นใจในกระบวนการของตนจะจัดหาหมายเลขติดตามล็อตโดยไม่ลังเลใจ ร่องรอยเหล่านี้แสดงให้เห็นว่าขดลวดสามารถระงับสัญญาณรบกวนในโหมดทั่วไปได้ดีเพียงใด และกระแสของโหมดทั่วไปยังคงถูกบล็อกอย่างสม่ำเสมอเพียงใด การปราบปราม emi ที่รุนแรงอยู่ในเอกสาร ไม่ใช่สำเนาทางการตลาด
ประสิทธิภาพ EMI ที่แข็งแกร่งขึ้นอยู่กับการควบคุมสี่ประการ: การจัดเรียงขดลวดที่สมดุล ความตึงที่อยู่ภายในหน้าต่างที่คับแคบ เครื่องจักรการขึ้นลานอัตโนมัติ และการตรวจสอบระดับล็อต การควบคุมแต่ละรายการจะปกป้องเส้นโค้งอิมพีแดนซ์ และเส้นโค้งช่วยลดเสียงรบกวน
ความสม่ำเสมอในการขึ้นลานถือเป็นระเบียบวินัยของกระบวนการ ไม่ใช่ขั้นตอนการตรวจสอบขั้นตอนเดียว ผู้ผลิตตัวเหนี่ยวนำโหมดทั่วไปได้รับความไว้วางใจจากข้อมูลความตึงเครียดที่บันทึกไว้ ตรวจสอบแผนภูมิควบคุม และการติดตามล็อตที่ใช้ร่วมกัน ผู้อ่านเปรียบเทียบซัพพลายเออร์สามารถนำคำถามจากโพสต์นี้มาเป็นรายการตรวจสอบที่ใช้งานได้จริง สอบถามเกี่ยวกับค่าความคลาดเคลื่อนของแรงดึง จังหวะการทบทวน SPC และเส้นโค้งอิมพีแดนซ์เฉพาะชิ้นส่วน คำตอบแยกการผลิตที่มีการควบคุมออกจากคำสัญญาในแค็ตตาล็อก